


Nettoyage laser du bois, de la pierre et du métal : pulsé ou continu ?
Cadre en bois dont le veinage réapparaît, brique débarrassée d'un dépôt sombre, métal nettoyé de sa corrosion ou de son revêtement : le nettoyage laser va bien au-delà du dérouillage. Découvrez ces applications dans les vidéos originales CNCworld et comprenez quand comparer un laser continu ou pulsé. La pierre est abordée séparément : marbre, granit, grès et méthode d'évaluation d'un essai.
Cadre en bois dont le veinage réapparaît, brique débarrassée d'un dépôt sombre, métal nettoyé de sa corrosion ou de son revêtement : le nettoyage laser va bien au-delà du dérouillage. Découvrez ces applications dans les vidéos originales CNCworld et comprenez quand comparer un laser continu ou pulsé. La pierre est abordée séparément : marbre, granit, grès et méthode d'évaluation d'un essai.
Les points essentiels
- Pulsé : découvrez le bois, la brique et le métal.
- Continu : observez le retrait d'un revêtement et le travail sur une pièce complexe.
- Pierre : choix pour le marbre, le granit et le grès, puis évaluation distincte de l'essai.
Découvrez d'abord le résultat : trois surfaces, trois opérations différentes
Observez la limite entre la couche superficielle et la surface révélée. La vidéo montre un échantillon précis, sans recette de réglage.
Après nettoyage, évaluez le veinage, la couleur et l'état des fibres, y compris après essuyage des résidus.
Sur un mur, évaluez séparément la brique et le joint. Une démonstration sur brique ne valide pas le résultat sur marbre, granit ou grès.
Un dépôt brun disparaît d'une plaque d'acier. Le veinage apparaît sur un cadre en bois. Sur un mur de briques, une surface orange et des joints clairs émergent sous une couche sombre. Ce sont trois applications du nettoyage laser, mais aussi trois critères différents d'un travail réussi.
Le métal peut nécessiter une préparation avant un nouveau revêtement ou l'élimination de la corrosion d'une pièce. Pour le bois la préservation de la couleur, de la texture et des détails compte. Pour la brique et la pierre il faut évaluer la salissure comme la surface minérale elle-même. Choisir un appareil de nettoyage sur le seul nombre de watts conduit donc à des comparaisons inadaptées.
Les vidéos ci-dessous montrent des travaux réels issus des ressources CNCworld. La démonstration du laser pulsé provient d'une vidéo décrite comme 200 W. Les séquences en continu comprennent un appareil compact de 1500 W et une démonstration distincte de 1000 W retirant une couche noire. Chaque scène possède sa propre légende : vous observez un procédé précis et pouvez choisir un modèle actuel à partir de ses caractéristiques et d'un essai sur votre pièce.
Laser continu et pulsé : une différence dans la délivrance de l'énergie
Le laser continu, ou CW, délivre l'énergie en continu pendant l'émission active. La tête répartit le faisceau sur la surface et l'opérateur la déplace par bandes successives. Ces systèmes sont notamment envisagés pour le nettoyage intensif de structures métalliques, de grandes pièces et d'éléments d'atelier. Une forte puissance moyenne peut faciliter le retrait intensif d'une couche, mais rend plus importante la maîtrise de l'échauffement du support.
Le laser pulsé délivre l'énergie par impulsions courtes. Les sources MOPA permettent de régler la durée d'impulsion et la fréquence, offrant des moyens supplémentaires d'adapter le procédé. La puissance de crête d'une impulsion et la puissance moyenne sont deux grandeurs différentes. Il est donc impossible de classer simplement 200 W pulsés et 1500 W continus du « plus faible au plus puissant » sans préciser le matériau et l'objectif.
Sur un support délicat, il faut retirer efficacement la couche tout en conservant une action acceptable sur le matériau. La maîtrise de l'impulsion peut alors compter davantage que le nombre maximal de watts. Sur une grande pièce massive en acier, la priorité peut se déplacer vers la cadence et l'organisation des passages successifs. Un laser pulsé peut aussi surchauffer ou modifier la surface, si les réglages et le guidage de la tête ne correspondent pas à l'opération.
Un réglage de fréquence ou de durée d'émission sur le panneau d'un appareil CW ne suffit pas à l'assimiler à une source MOPA nanoseconde. Pour comparer les offres, vérifiez le générateur, les paramètres d'impulsion, l'optique et la plage de réglage. Le champ de balayage et le guidage du faisceau influencent aussi le résultat.
Un même nombre de watts ne signifie pas un même procédé
La puissance moyenne ne décrit pas à elle seule l'énergie par impulsion, la fréquence, la durée d'impulsion ni le mode de balayage. C'est pourquoi la source se choisit en fonction du support et de la couche à retirer.
Examinez la structure, au-delà du changement de couleur
Bois : révéler le veinage, les cadres et les détails
Dans la première vidéo, le faisceau parcourt la traverse d'un cadre en bois. À gauche, on voit une zone plus claire et dégagée ; à droite, une couche plus sombre. La seconde vidéo montre un essai sur un panneau plat en bois : un rectangle clair se forme pendant le passage. Ces vues expliquent pourquoi le laser pulsé est envisagé dans les ateliers de restauration et pour nettoyer des éléments en bois.
Surface d'un cadre en bois
Les passages successifs révèlent des bandes plus claires et le veinage de la traverse du cadre en bois.
Offre associée → · Ouvrir la vidéoNettoyage d'une surface plane en bois
Une zone plus claire s'élargit sur l'échantillon plat. Observez la limite du passage et la texture du bois dégagé.
Offre associée → · Ouvrir la vidéo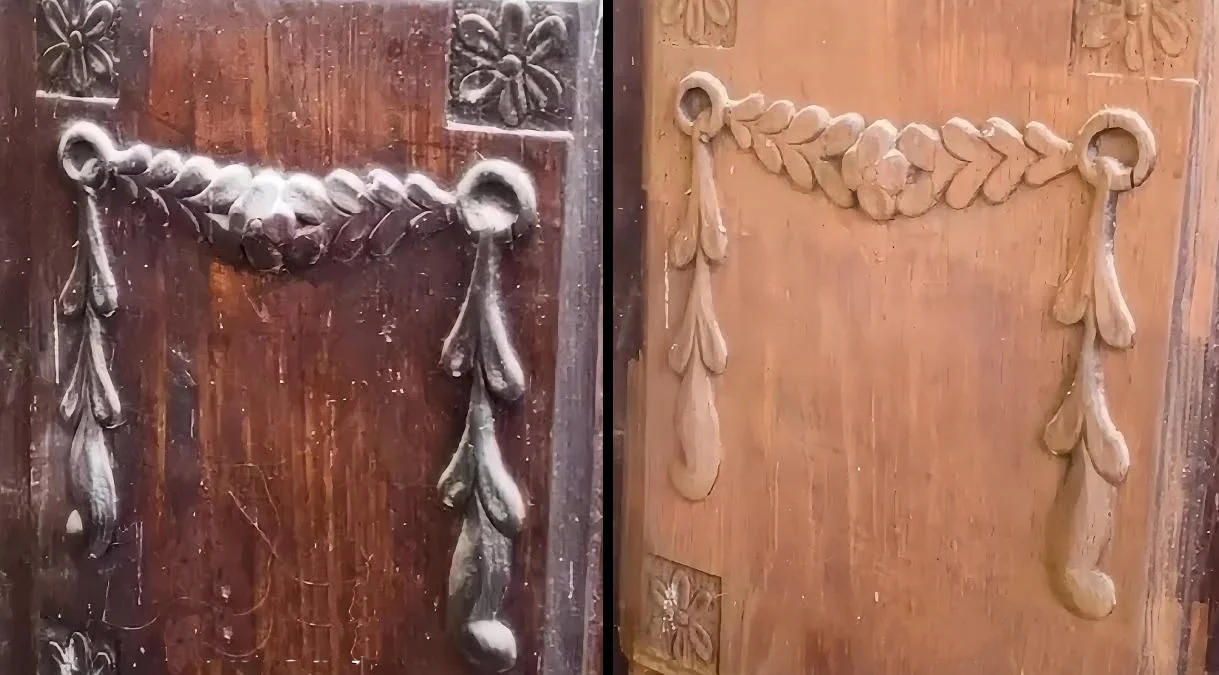
Que permet ce procédé ? La tête manuelle permet de cibler une zone sans contact abrasif avec la surface. Sur un cadre, une moulure ou une pièce profilée, il est ainsi possible d'évaluer de petites zones et de maîtriser les passages successifs. Le laser ne transforme toutefois pas automatiquement un ancien revêtement en surface prête pour une nouvelle finition. Après l'essai, évaluez la couleur, la texture, les fibres exposées et les exigences de l'opération suivante.
Dans la démonstration du cadre, la structure du bois apparaît nettement. Examinez-la de près, au lieu de juger le résultat sur le seul éclaircissement. La dureté variable du veinage, les dommages antérieurs et l'état du revêtement peuvent influer sur l'homogénéité. Pour une sculpture délicate, un élément plaqué ou un objet de construction inconnue, l'essai doit tenir compte de toute sa structure.
Les usages de nos modèles pulsés comprennent le bois préparé de façon appropriée, sec et sans résine, ainsi que les salissures légères et les revêtements légers et minces. Nous ne supposons pas un résultat identique pour chaque peinture multicouche, vernis ou lasure. Avant de choisir l'appareil, préparez un échantillon avec le revêtement réel — l'essence, l'humidité, la finition antérieure et le nombre de couches doivent correspondre aux travaux prévus.
La comparaison originale d'une porte dans la galerie de l'offre illustre un résultat sur un élément décoré. Considérez-la comme une idée d'application et les deux vidéos comme une occasion d'observer le travail sur des échantillons précis. La remise en état d'une porte entière comprend aussi la préparation, l'accès aux détails, les contrôles et la finition ultérieure.
Brique : limite nette entre la couche sombre et le mur dégagé
La vidéo du mur en briques comporte deux vues du même type de travail. La bande de balayage parcourt la couche sombre et révèle progressivement la surface orange des briques. L'aspect des joints change également. Ce détail est important : sur un mur, on traite simultanément des matériaux de structures et d'états de conservation différents.
Nettoyage d'un mur en briques
La bande balayée révèle la face orange des briques et les joints clairs. Observez les deux matériaux du mur.
Offre associée → · Ouvrir la vidéoPour cette opération, évaluez la couleur après passage, mais aussi les arêtes des briques, la cohésion des joints, la porosité et l'homogénéité de toute la zone. Un mur irrégulier exige de maintenir la bonne distance de travail. Un joint profond ou une saillie ne se trouve pas dans le même plan que la face de la brique. Un essai sur une seule zone lisse ne décrit pas encore le travail sur toute une façade.
Pour un travail sur pierre naturelle, préparez un échantillon de la variété et de la finition précises. Marbre, granit et grès sont abordés dans le chapitre suivant.
Pierre : marbre, granit et grès exigent chacun un essai
Évaluez la couleur, la brillance, la texture et toute modification de la surface.
Tenez compte de la composition minérale et du comportement différent de chaque constituant.
Vérifiez la porosité, le liant et la résistance de la couche superficielle.
Le nettoyage laser de la pierre est utilisé pour certains dépôts et salissures, notamment lors de la restauration de détails et de façades. Les usages des modèles pulsés CL-200, CL-300 et CL-500 comprennent le marbre, le granit et le grès. Les supports en pierre diffèrent du bois ou de l'acier : ils ne se résument pas à un réglage unique « pierre ».
Le marbre s'évalue notamment selon la teinte, la brillance et la préservation des petits détails. Le granit est un mélange de minéraux qui peuvent réagir différemment au rayonnement. Pour le grès la porosité, le liant et l'état d'altération sont importants. La couche à retirer compte aussi : dépôt sombre, peinture en aérosol, salissure organique et tache pénétrant profondément dans la structure ne constituent pas la même opération.
Les études sur le nettoyage laser des pierres de construction montrent que la réaction du support dépend de sa composition et de la dose d'énergie ; elle peut inclure un changement de couleur. L'absence de rayure ou d'éclat ne suffit donc pas à valider le nettoyage. Sur une pierre colorée ou polie, comparez aussi la couleur et la finition après refroidissement, sous un éclairage uniforme. Pour un objet patrimonial, le conservateur-restaurateur responsable doit fixer les critères de réception.
Lors de la préparation de cet essai, précisez aussi ce qui doit être conservé. Une patine naturelle, une polychromie historique ou des traces de travail peuvent faire partie de la valeur de l'objet. L'objectif n'est pas toujours de « rendre aussi clair que possible » : il peut s'agir de retirer une couche précise en préservant le reste de la surface.
Rouille, revêtements et pièces complexes
Métal : la rouille n'est qu'une application parmi d'autres
Sur le métal, un appareil de nettoyage laser peut traiter la corrosion, les oxydes, certaines peintures, des revêtements et des salissures liées à l'utilisation ou à la fabrication. Définissez d'abord ce que vous retirez et l'état de surface nécessaire ensuite. L'évaluation diffère pour une pièce destinée à être regardée ou pour une préparation avant peinture, collage ou contrôle technique.
Nettoyage d'une surface plane
Sur une pièce métallique plane, la zone dégagée sous le revêtement sombre s'élargit.
Offre associée → · Ouvrir la vidéoNettoyage d'un carter métallique
La tête nettoie près des nervures et des ouvertures d'un carter métallique. Sa forme illustre l'importance de l'accès à la surface.
Offre associée → · Ouvrir la vidéoNettoyage d'une surface métallique plane
Le balayage révèle une zone plus claire de la plaque métallique. Comparez la limite du passage avec la surface voisine.
Offre associée → · Ouvrir la vidéoDans la première vidéo en mode continu, une couche noire disparaît d'une pièce métallique plane et révèle une zone plus claire. Cette démonstration de retrait d'un revêtement élargit les usages au-delà de la seule « disparition de la rouille ». Nous n'identifions pas la composition chimique de cette couche d'après sa couleur. Le type de peinture et le support doivent être établis avant un essai sur le travail réel.
La seconde séquence montre un carter métallique avec des nervures et des ouvertures. La tête découvre progressivement sa paroi. Cette pièce illustre une limite pratique d'accessibilité : le faisceau agit là où la tête peut être correctement orientée. Un canal profond, une surface masquée ou l'arrière d'une nervure nécessitent un accès et un positionnement adaptés. La différence entre une plaque plane et une pièce moulée complexe influe sur tout le cycle.
La démonstration pulsée sur plaque métallique confirme que le pulsé sert aussi pour le métal. Le choix ne suit donc pas une séparation « CW pour le métal, pulsé pour le bois ». Les deux technologies ont des applications sur les métaux. La différence s'évalue notamment selon l'action admissible sur le support, la maîtrise du procédé, la forme de la pièce et la cadence de l'opération précise.
Des piqûres peuvent subsister après le retrait de la corrosion : le laser ne remplace pas la matière manquante. Une pièce nettoyée ne retrouve pas automatiquement les caractéristiques d'un élément neuf. Si elle doit reprendre une fonction technique, son état doit être évalué. Avant un nouveau revêtement, vérifiez les exigences de propreté et de préparation de surface, puis planifiez le délai entre nettoyage et protection.
Choisissez la technologie selon le support et l'objectif
La comparaison suivante structure la discussion sur le choix. L'appareil précis se sélectionne après examen de la surface, de la couche à retirer et du résultat attendu.
| Opération | Premiers critères à comparer | Points à évaluer après l'essai |
|---|---|---|
| Pièce épaisse en acier avec corrosion ou revêtement | CW et pulsé ; cadence requise, géométrie et effet thermique | Retrait de la couche, état du support et durée du cycle complet |
| Tôle mince ou pièce métallique délicate | Le pulsé comme piste pour mieux maîtriser l'apport d'énergie | Déformation, altérations de couleur et état de surface |
| Bois sec, cadre, moulure et revêtement mince | Laser pulsé autorisé pour cet usage | Couleur, veinage, fibres et finition ultérieure |
| Brique et joints recouverts d'un dépôt sombre | Pulsé ; échantillon réunissant les deux matériaux | Aspect du parement, cohésion des joints et homogénéité |
| Marbre, granit ou grès | Laser pulsé et essai sur la pierre précise avec sa salissure | Teinte, brillance, texture et préservation des détails |
| Pièce de forme complexe | Technologie, optique et accès réel de la tête | Traitement des angles, trous, creux et différentes faces |
Si vous traitez différents matériaux, préparez un ensemble d'échantillons représentatifs. Un essai réussi sur acier ne remplace pas un essai sur bois, et une démonstration sur brique ne remplace pas l'évaluation d'une pierre colorée.
Ce qui change entre les modèles de l'offre
Le type de source n'est que le début de la comparaison. Les modèles pulsés CL-200 et CL-300 sont refroidis par air, tandis que le CL-500 possède un circuit à eau dans son boîtier. Le champ de balayage et l'énergie maximale par impulsion annoncée diffèrent également. Ces caractéristiques comptent pour planifier le travail, la mobilité et le choix du procédé.
| Modèle de l'offre | Source / puissance moyenne | Champ de balayage | Refroidissement | Énergie maximale par impulsion |
|---|---|---|---|---|
| CL-200 | MOPA pulsé, 200 W | 130 × 130 mm | Par air | 2 mJ |
| CL-300 | MOPA pulsé, 300 W | 100 × 100 mm | Par air | 2 mJ |
| CL-500 | MOPA pulsé, 500 W | 200 × 200 mm | Par eau, intégré | 5 mJ |
Le champ de balayage n'est pas la surface d'une table CNC. La tête manuelle se déplace au-dessus des zones successives. Une plus grande largeur peut couvrir une surface plus importante, mais l'énergie répartie et la durée d'action doivent toujours correspondre à l'opération. Une bande plus étroite peut être plus pratique pour une moulure ou une réparation locale de revêtement.
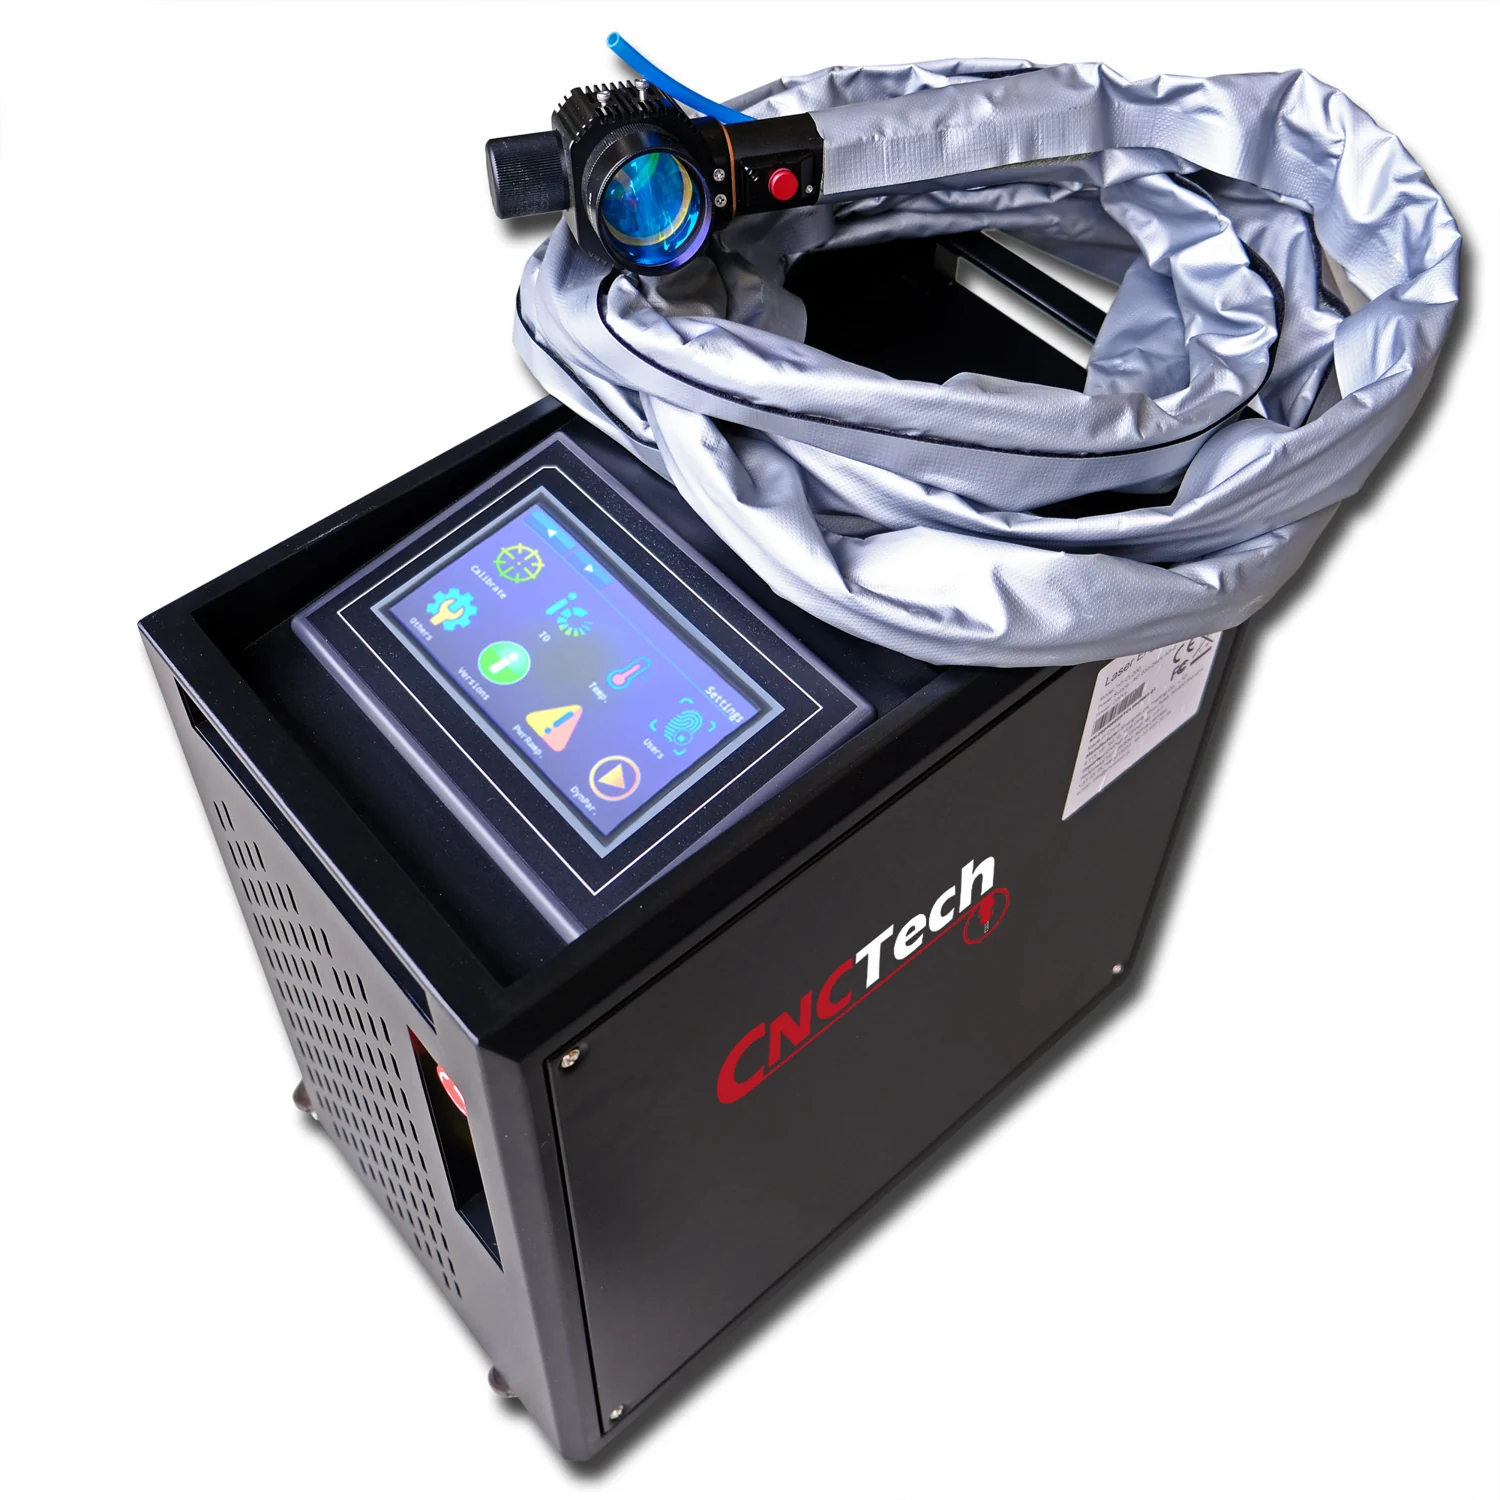
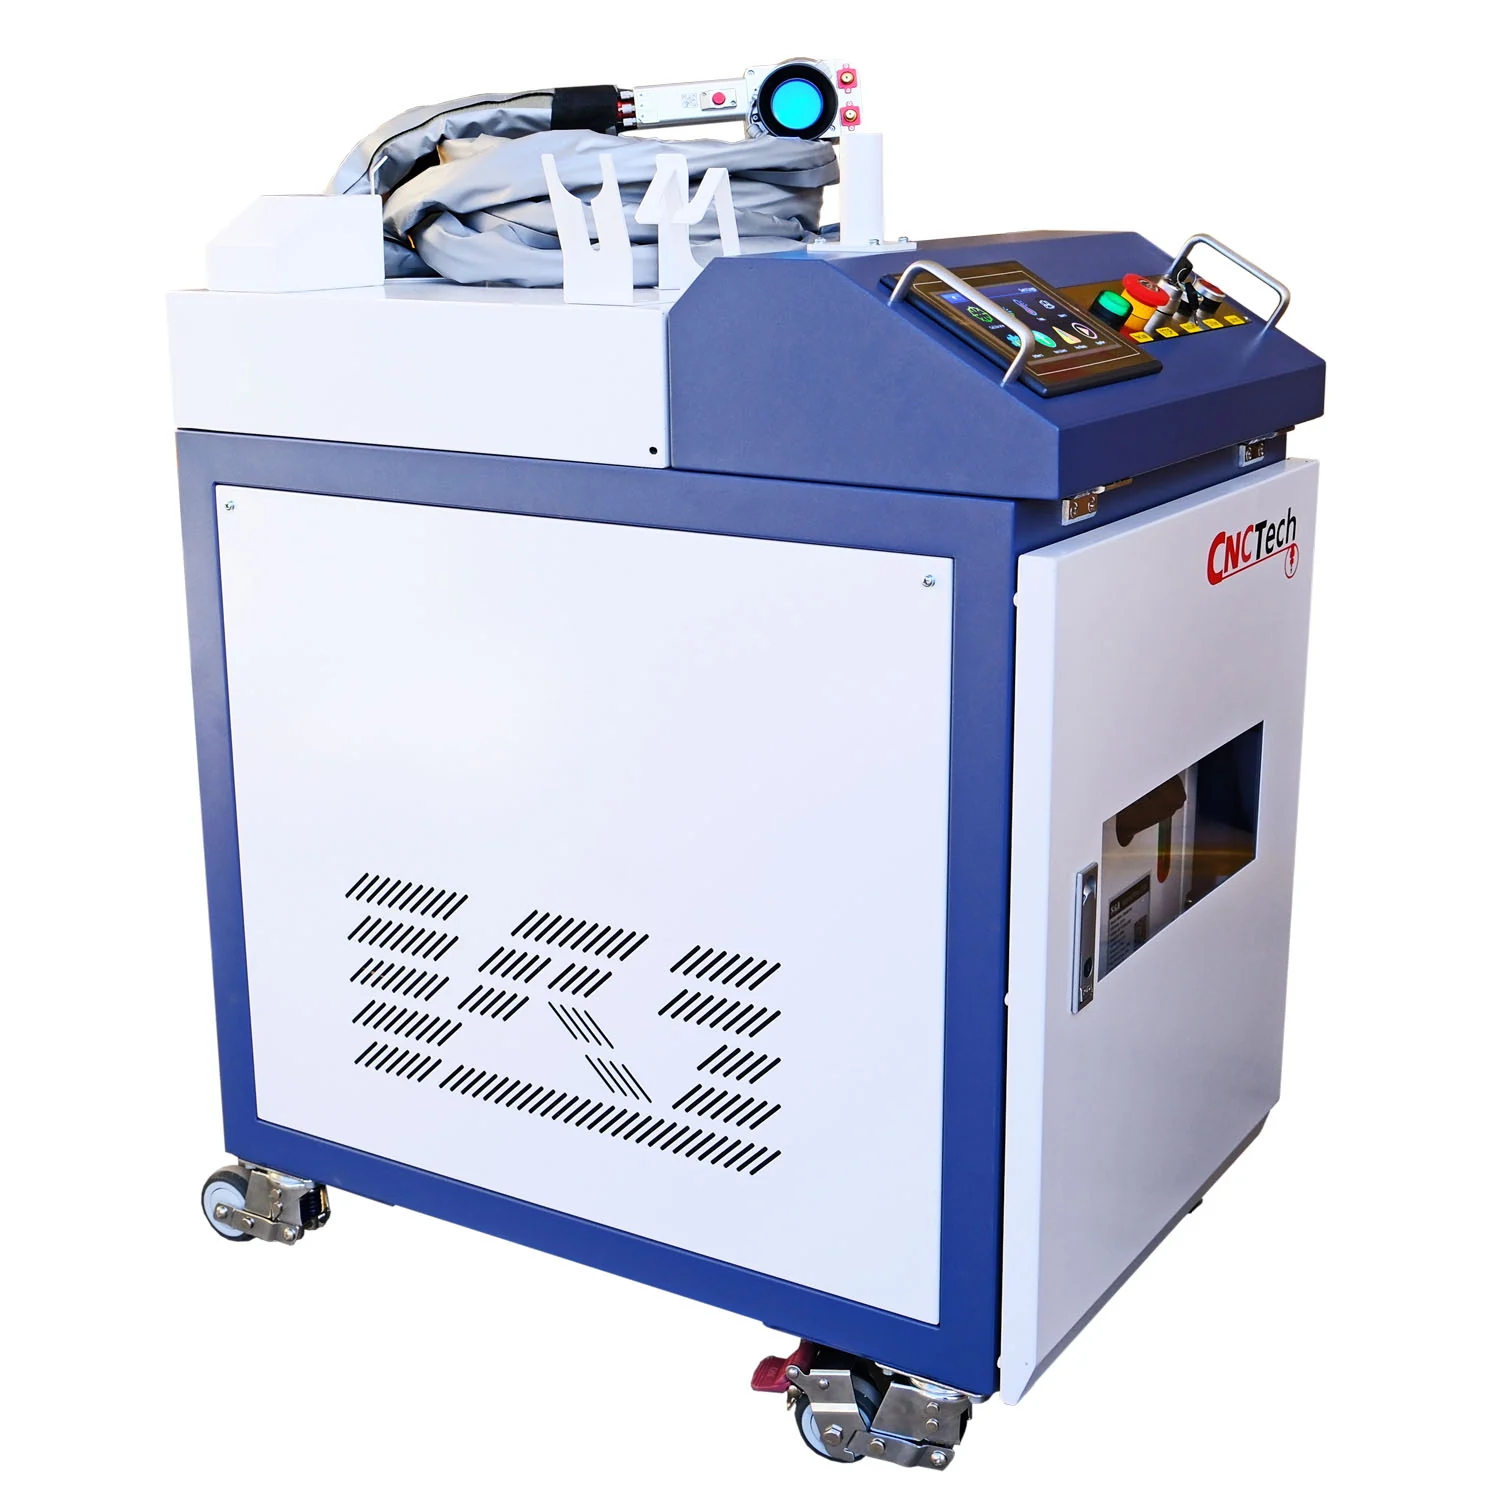
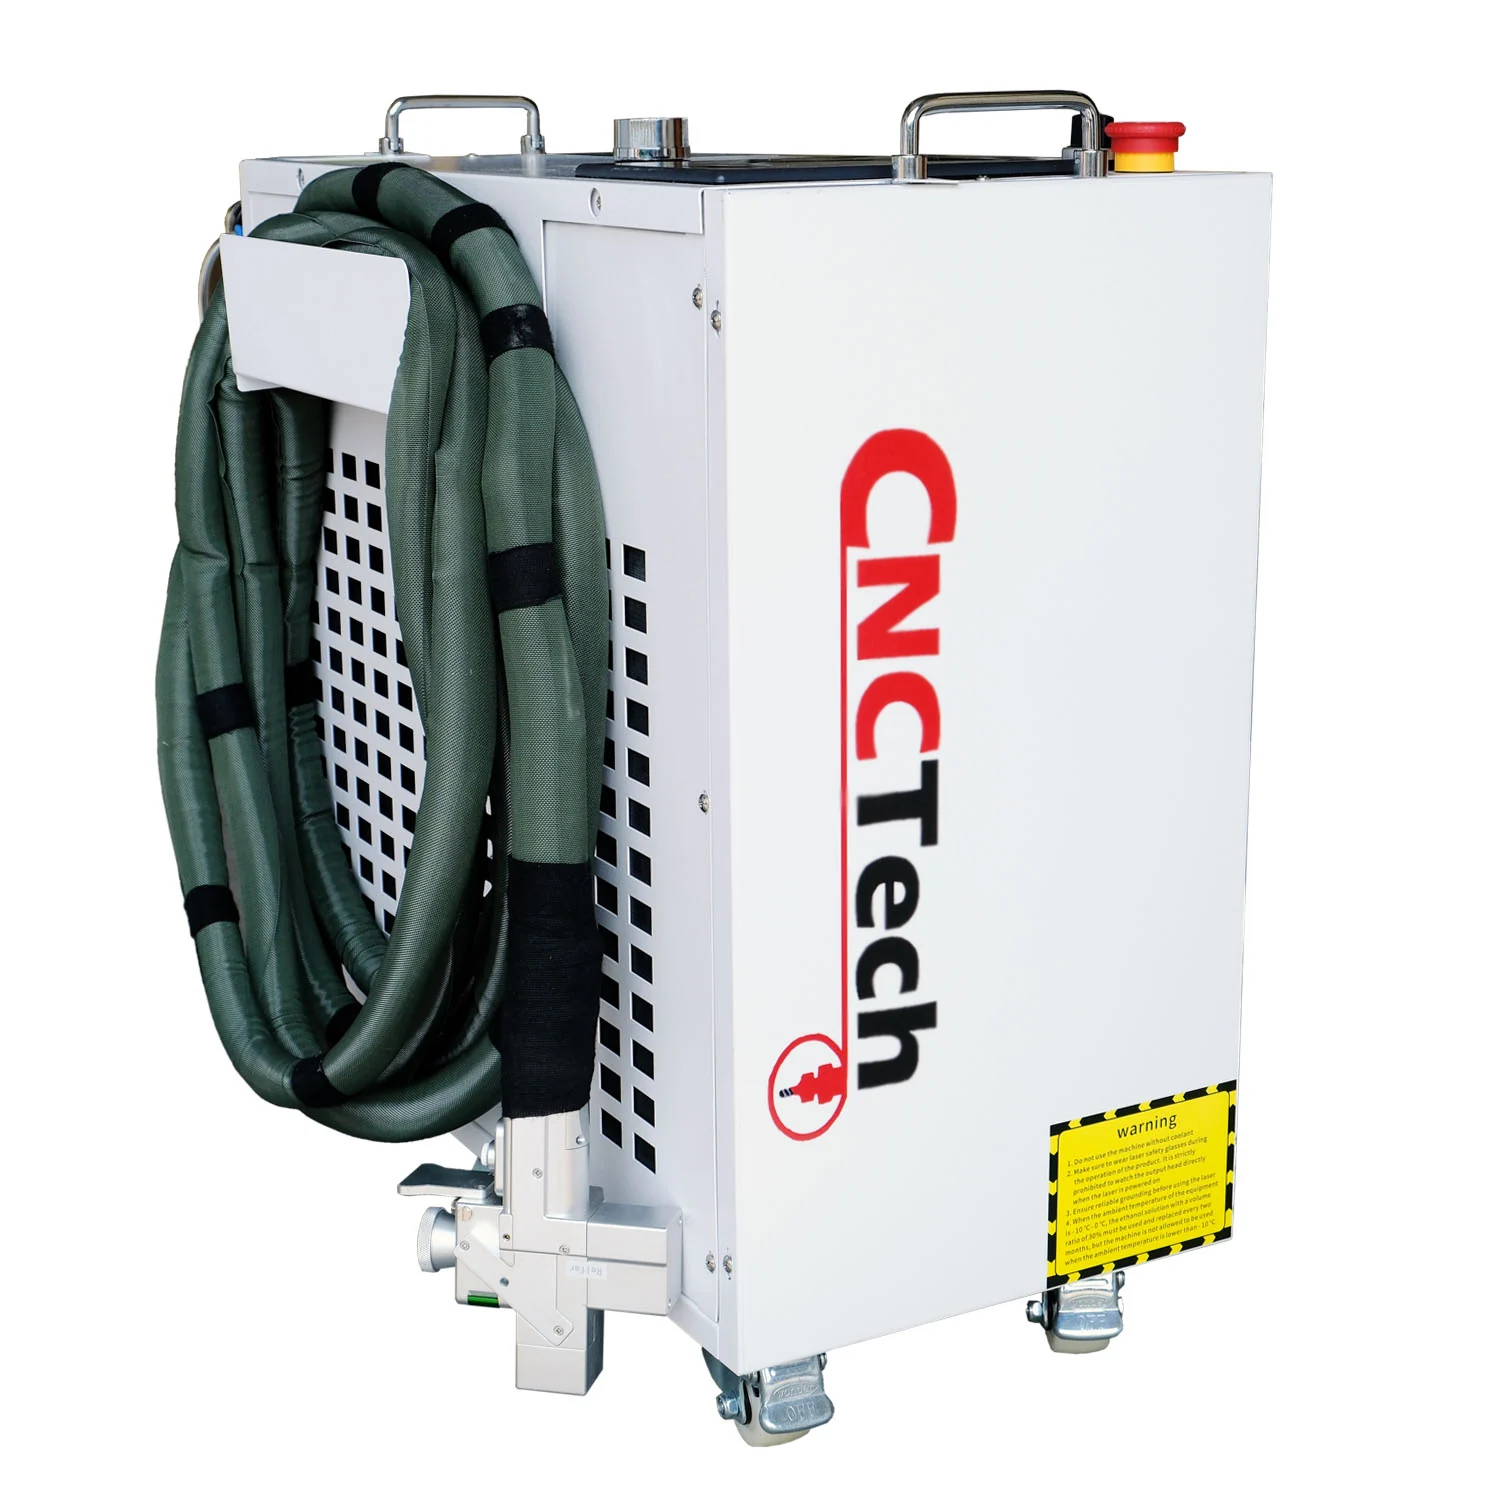
Pour un appareil de nettoyage continu, vérifiez aussi la plage de largeur de balayage, la tête, le type de refroidissement, l'alimentation et le cheminement du câble. Un modèle dédié au nettoyage et un appareil multifonction de nettoyage, soudage et découpe n'ont pas les mêmes usages ni les mêmes équipements. Sélectionner une fonction dans le menu ne remplace pas la préparation de la tête et du poste adaptés.
Quel est le point de comparaison en mode CW ?
Notre offre ZX1500-LW-M2 annonce une source continue de 1500 W, une zone de 300 × 300 mm et un refroidissement par eau. Cette conception diffère des modèles pulsés CL-200/300/500. La comparaison porte sur l'architecture et l'équipement ; elle ne mesure pas la durée de nettoyage d'une même pièce.
Pourquoi un même nombre de watts peut produire un résultat différent
La surface subit l'action de tout un ensemble de paramètres. Avec une source pulsée, la puissance moyenne, l'énergie et la durée d'impulsion ainsi que la fréquence comptent. Dans les deux technologies s'ajoutent le balayage, la taille de la zone, la focalisation, le nombre de passages et le mouvement de la main de l'opérateur. Modifier un de ces paramètres peut améliorer le retrait de la couche ou altérer le support.
- Puissance et énergie : déterminent l'apport d'énergie, mais ne décrivent pas à elles seules sa répartition sur la pièce.
- Durée d'impulsion et fréquence : sur une source MOPA influencent l'action des impulsions successives.
- Largeur et motif de balayage : modifient la zone sur laquelle se répartit le travail du faisceau.
- Distance de la surface : doit correspondre à l'optique utilisée ; sur un objet irrégulier, elle doit être contrôlée.
- Guidage et passages : maintenir la tête immobile n'a pas le même effet que parcourir régulièrement des bandes successives.
Une vidéo permet d'observer le procédé, mais ne fournit pas une recette prête à copier. Vous ne connaissez pas nécessairement le type de revêtement, la nature du support ou tous les réglages. Le plus utile est de comparer plusieurs essais contrôlés sur votre matériau et de consigner les paramètres ainsi que la manière de guider la tête.
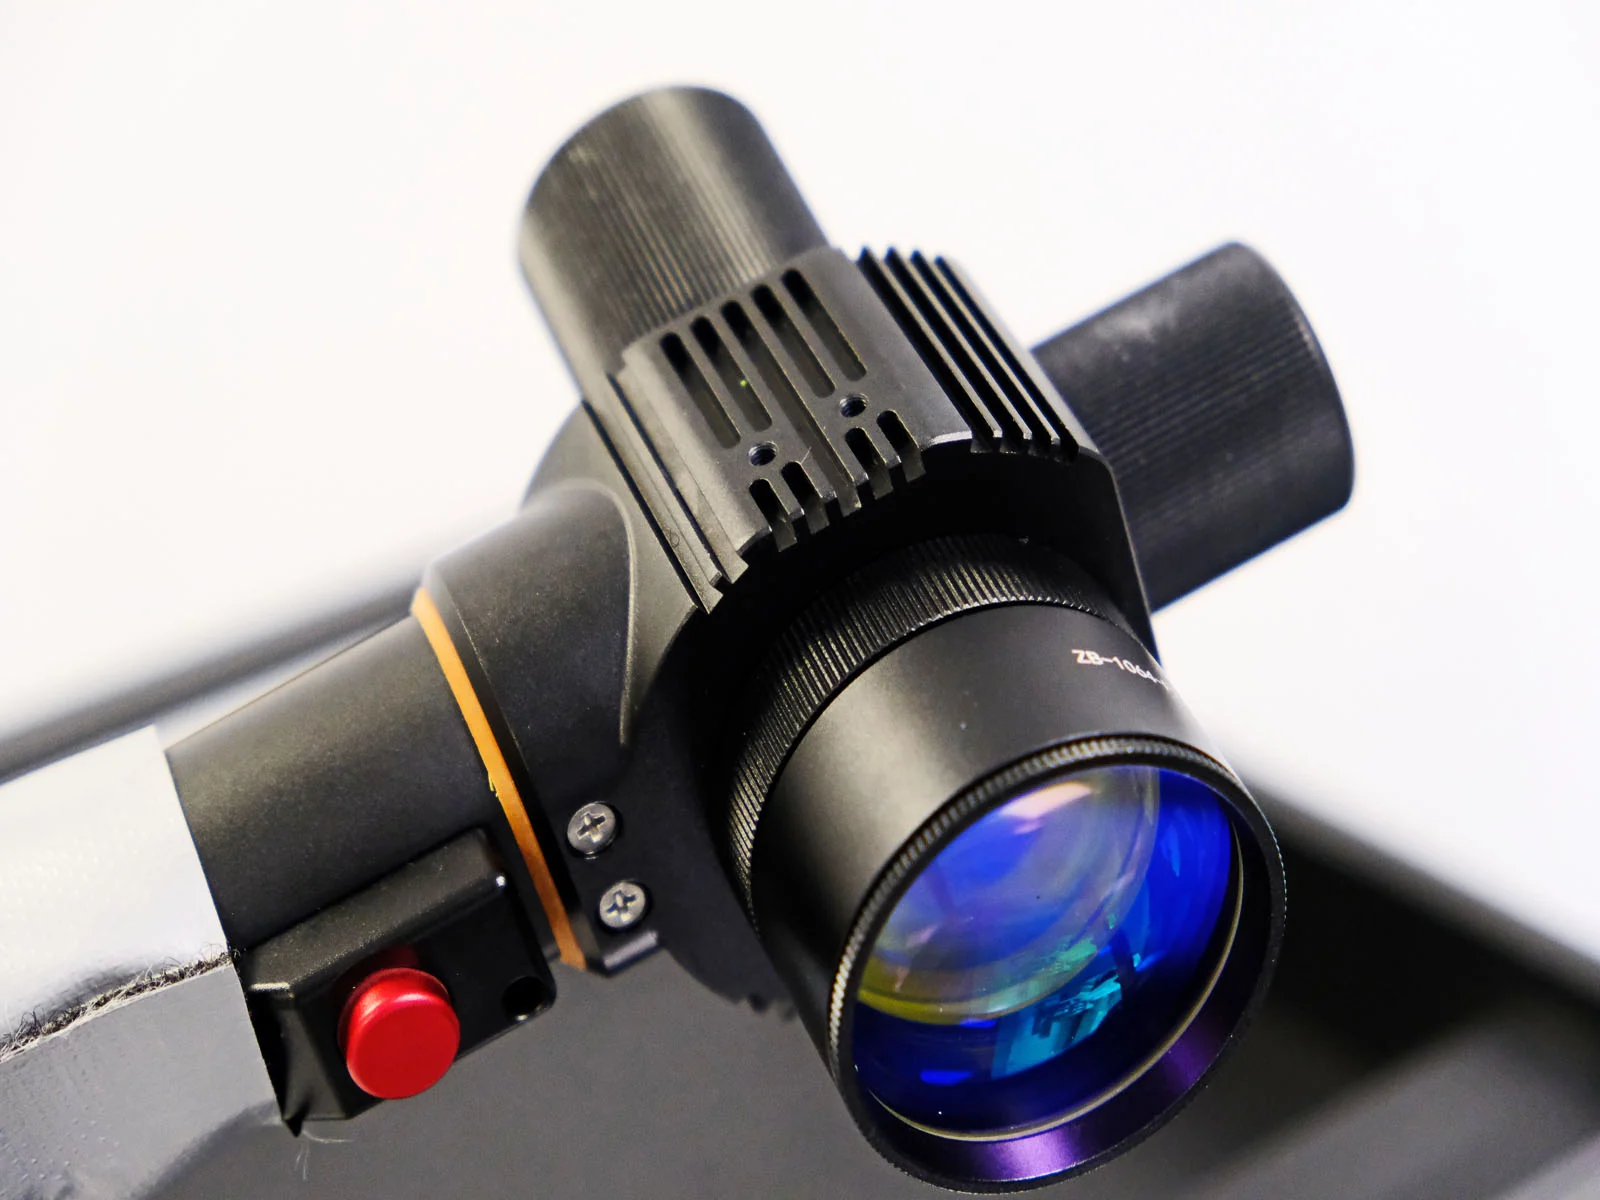
Essai avant l'achat : évaluez toute la pièce et le cycle complet
Une bonne démonstration de sélection commence par un objet représentatif. Si vos travaux portent sur plusieurs revêtements ou lots de matériau, préparez plusieurs échantillons. Pour la pierre, reproduisez la finition réelle ; pour le bois, identifiez l'essence et l'état du revêtement ; pour le métal, l'alliage, l'épaisseur et la corrosion.
- Définissez l'objectif. Que faut-il précisément retirer et que doit-on préserver ? Notez l'aspect requis et l'usage ultérieur.
- Examinez l'état initial. Photographiez sous un éclairage constant et repérez les zones dont l'état de surface diffère.
- Comparez de petites zones. Modifiez les paramètres de façon contrôlée, selon la procédure préparée pour l'appareil.
- Évaluez après le travail. Vérifiez l'homogénéité, la couleur, la texture, l'effet thermique et les éventuels résidus. Une simple trace plus claire ne constitue pas un critère complet.
- Mesurez le cycle complet. Tenez compte de la fixation ou de l'accès, des passages, de la rotation de la pièce, des contrôles et de la collecte des résidus.
- Consignez les conditions. Le modèle, l'optique, les réglages, le matériau, le revêtement et le guidage aident à reproduire un procédé réussi.
Pour échanger avec CNCworld, envoyez des photos, les dimensions, une description du matériau et de la couche à retirer, ainsi qu'un volume indicatif de travaux. Si la surface doit revenir dans un procédé technique ou de conservation précis, indiquez aussi les critères de réception. Vous pourrez ainsi comparer les solutions pour un travail réel.
À réaliser dans l'atelier
Liste de contrôle avant de choisir un appareil de nettoyage laser
Le poste : liberté de mouvement de la tête, extraction et maîtrise de l'environnement
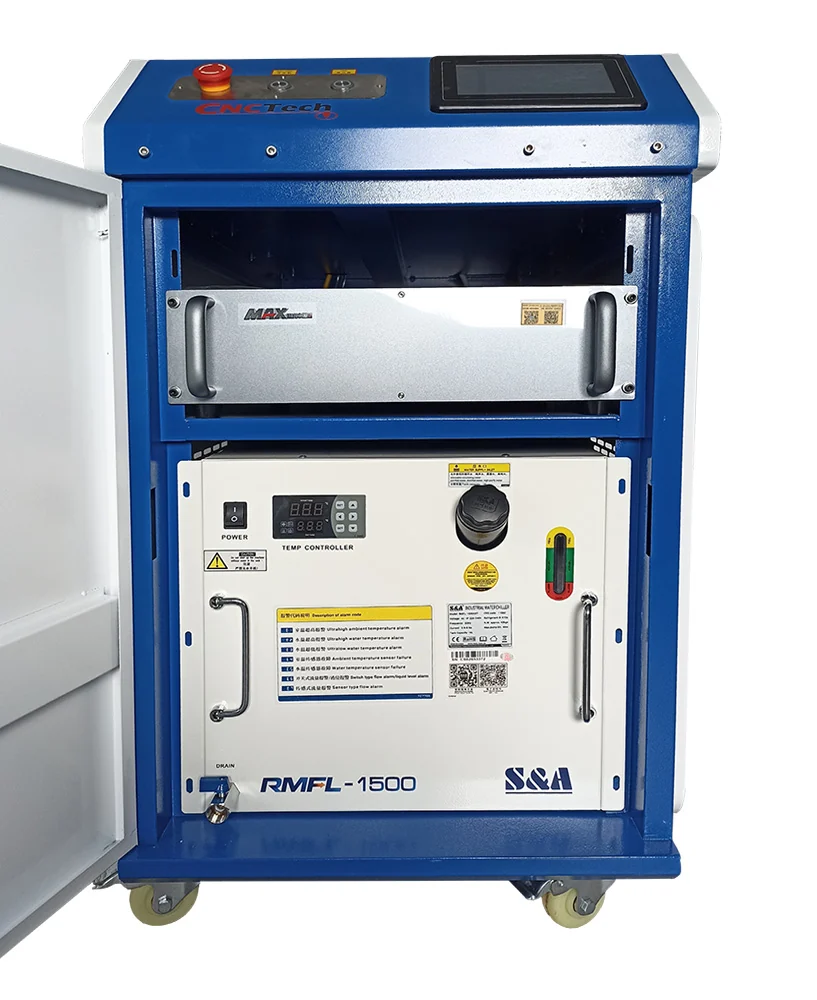
Un appareil de nettoyage manuel intervient à un endroit précis : près d'une table, d'un cadre, d'une grande structure ou d'une surface verticale. Planifiez l'emplacement de l'appareil, le passage du câble, l'espace de mouvement de l'opérateur et l'accès à toutes les faces de la pièce. Vérifiez les exigences d'alimentation et de refroidissement du modèle exact. Un appareil refroidi par air nécessite une ventilation du boîtier ; un circuit à eau demande aussi la gestion du liquide et le contrôle du refroidissement.
La couche retirée ne disparaît pas sans laisser de traces. Le procédé produit des résidus à capter correctement, dont la nature dépend notamment de la composition de la peinture ou de la salissure. Une extraction adaptée, une zone délimitée, des écrans et une protection appropriée au laser font partie de la préparation. Cela vaut aussi pour les démonstrations sur bois et maçonnerie. Avant de travailler, définissez les procédures de l'appareil et les moyens de limiter l'accès à la zone d'émission.
Évaluez le poste complet avec la machine. La différence entre un modèle pulsé compact, un appareil plus grand refroidi par eau et un système multifonction devient alors concrète : vous savez comment l'appareil rejoindra le lieu de travail et comment une série de commandes sera traitée.
À préciser avant de choisir
Questions et réponses
Un laser pulsé nettoie-t-il le bois ou seulement le métal ?
Les modèles pulsés CL-200, CL-300 et CL-500 couvrent le bois préparé de façon appropriée, les salissures légères et les revêtements légers et minces. Ce guide présente des vidéos authentiques CNCworld sur un cadre et un panneau de bois plat. Le choix exige de vérifier l'essence, l'état du bois et la couche précise ; nous ne promettons pas un résultat identique sur toutes les peintures multicouches.
Peut-on nettoyer le marbre, le granit et le grès ?
Ces pierres figurent dans les usages de nos modèles pulsés. Chacune exige un essai distinct avec sa salissure, puis une évaluation de la teinte, de la finition et de l'état de surface. La vidéo sur brique montre de la brique ; elle ne constitue pas une démonstration de nettoyage du marbre ou du granit.
Un laser continu de 1500 W est-il meilleur qu'un pulsé de 200 W ?
La puissance seule ne permet pas de trancher. Ce sont des modes différents de délivrance de l'énergie. Pour une pièce massive en acier, on compare notamment la cadence et la charge thermique ; pour le bois ou une pièce délicate, la maîtrise de l'impulsion peut être essentielle. Le choix repose sur un matériau, un revêtement et un critère de réception précis.
Le pulsé retire-t-il aussi la rouille et la peinture sur le métal ?
Oui, dans sa plage d'utilisation, il sert aussi pour les métaux et certaines couches présentes sur ceux-ci. Notre vidéo du modèle de 200 W montre le nettoyage d'une plaque métallique. Les usages des deux technologies se recoupent : comparez donc la qualité et le cycle complet d'une opération précise.
Le retrait de la rouille remet-il une pièce à neuf ?
Non. Le nettoyage retire une couche de surface ; les pertes de matière et fragilisations dues à la corrosion peuvent subsister. Une pièce technique nettoyée doit être évaluée puis préparée correctement avant sa remise en service ou sa protection.
Peut-on copier les réglages visibles dans une vidéo ?
La vidéo montre le procédé sur un échantillon précis. Votre support, votre revêtement, votre optique et le résultat attendu peuvent être différents. Les réglages se définissent selon la procédure de l'appareil et le résultat satisfaisant se confirme sur le matériau réel.
Une photo de surface claire suffit-elle à juger un bon essai ?
Vérifiez aussi la texture, la couleur, les résidus et l'action sur le support. Pour le bois, les fibres et la finition ultérieure comptent ; pour la pierre, la teinte et la brillance aussi ; pour le métal, l'état requis par le procédé suivant.
En lien avec les tâches décrites
Découvrez les solutions du guide
CL-200 pulsé — 200 W
La vidéo du modèle de 200 W montre le bois, la brique et le métal ; modèle refroidi par air.
Voir l'offre →CL-300 pulsé — 300 W
Source MOPA et refroidissement par air ; comparez la zone et les paramètres de vos propres travaux.
Voir l'offre →CL-500 pulsé — 500 W
Puissance moyenne supérieure, champ de 200 × 200 mm et refroidissement par eau intégré au boîtier.
Voir l'offre →FIBER 1500 W M2 continu
À comparer pour le nettoyage des pièces et structures métalliques.
Voir l'offre →Sources et documentation
- CNCworld CL-200 : usages, source JPT et équipement
- CNCworld CL-300 : usages et exemples originaux de la galerie
- CNCworld CL-500 : source pulsée et refroidissement par eau
- CNCworld : appareil de nettoyage continu FIBER 1500 W M2
- CNCworld : appareil de nettoyage continu FIBER 1500 W — équipement et vidéos
- JPT : architecture MOPA et réglage indépendant des impulsions
- IPG Photonics : différence entre nettoyage CW et pulsé
- cleanLASER : utilisation d'impulsions courtes pour restaurer la pierre et le bois
- Esbert et ses coauteurs : limites du nettoyage des pierres et changements de couleur
- Ortiz et ses coauteurs : nettoyage des dépôts et graffitis sur le marbre
Les études de conservation citées couvrent plusieurs configurations laser, notamment Nd:YAG et UV. Elles expliquent le comportement des supports ; elles ne mesurent pas les paramètres de fonctionnement des appareils CL. Les usages des modèles commercialisés sont indiqués selon leurs offres.
Aller à la page d'accueil Retour à la catégorie Articles sur les machines